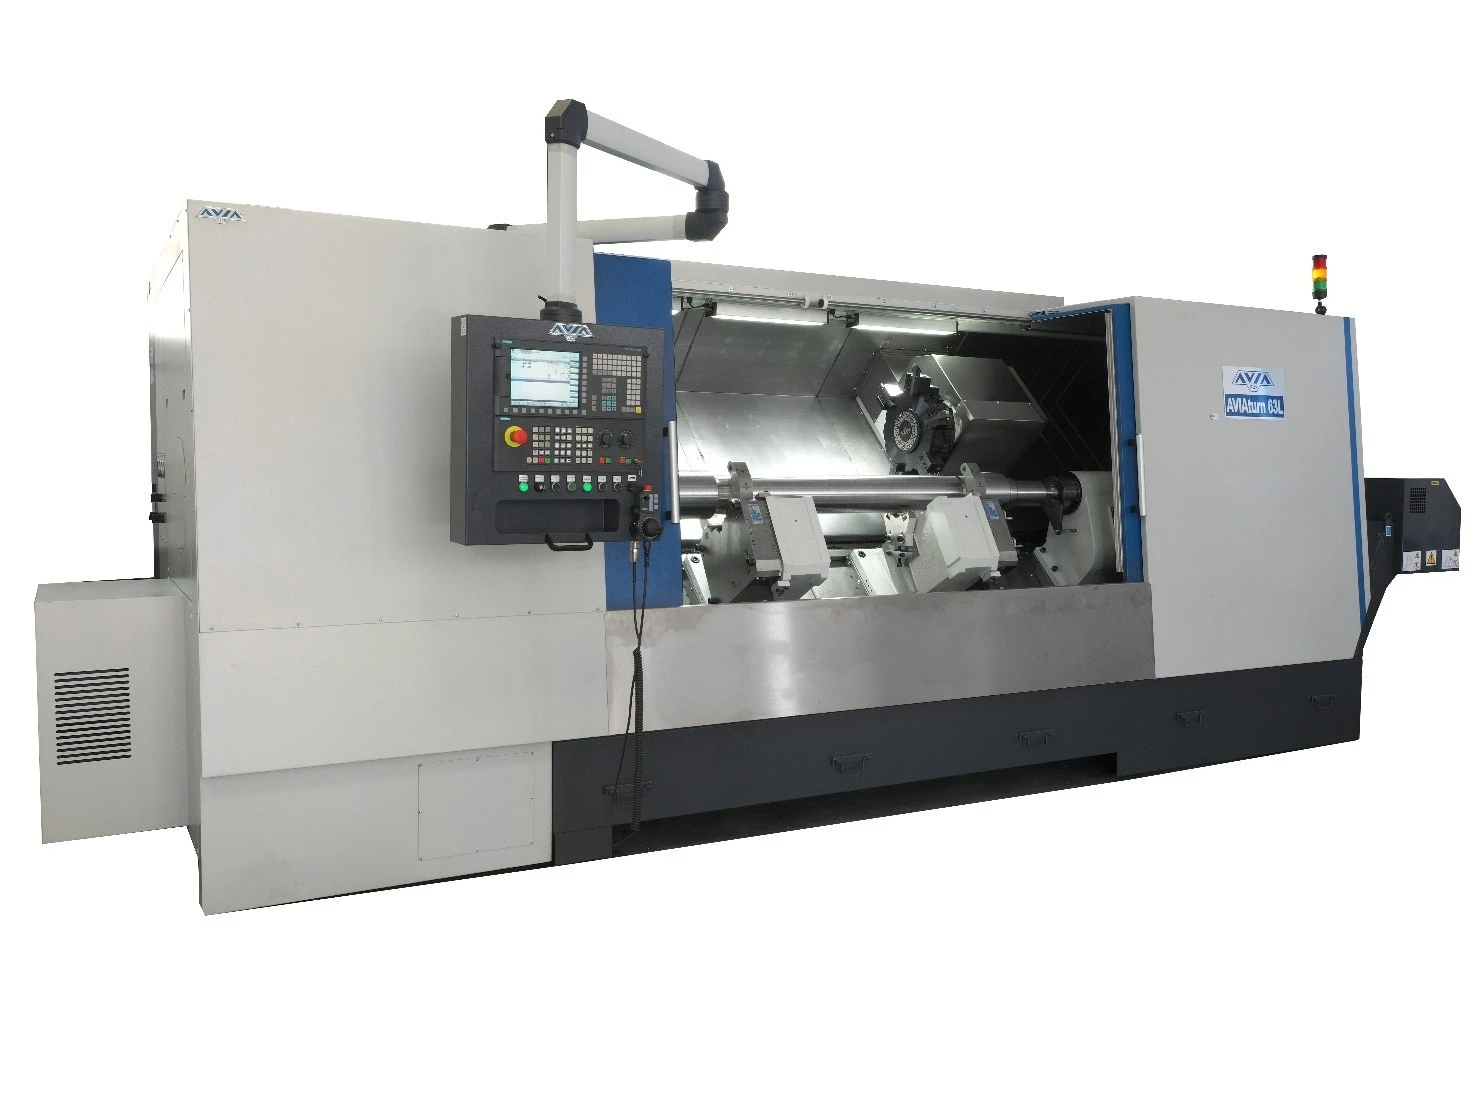
Токарний односупортний оброблювальний центр з ЧПК AVIA AVIAturn 63
Виробник: AVIA (Польща)
Наявність: Пiд замовлення
- Потужність шпинделя: 45 кВт / 1266 Нм (до 2800 об/хв)
- Обробка прутка: отвір у шпинделі 105 мм (пруток до 90 мм)
- Револьверна головка: серво 12 позицій (VDI 50 / BMT 75) з віссю C
- Напрямні: роликові лінійні REXROTH BOSCH, ШВП класу C3 з подвійною гайкою
- Оснащення: гідравлічний патрон Ø400 мм, задня бабка з автоматичним позиціонуванням, подача МОР 6 бар
Опис
Токарний односупортний оброблювальний центр з ЧПК AVIA TURN 63
Особливу увагу при розробці верстата приділено таким технологічним аспектам:
- Жорсткість конструкції токарного верстата для максимальної ефективності обточування під час силових режимів.
- Ергономічне та зручне розташування всіх елементів керування робочою зоною.
- Ефективне та безперешкодне видалення стружки з робочої зони.
- Використання телескопічного захисного покриття з нержавіючої сталі для всіх напрямних.
- Високий рівень обробки сучасним інструментом, що дає змогу працювати на високих швидкостях різання.
Характеристики конструкції верстата
 Надміцна, посилена ребрами жорсткості основа токарного верстата являє собою єдиний виливок зі станиною. Конструкція оптимізована з використанням методу скінченних елементів (FEA). Завдяки такій особливості забезпечуються чудові умови для високої точності обробки. Верхня поверхня основи нахилена під кутом 45° відносно горизонтальної площини, що дає змогу стружці вільно опадати в транспортер.
Шпиндельний вузол змонтований у передній бабці. Ретельно збалансований шпиндель обертається на високоточних підшипниках. Зовнішні стінки передньої бабки виконані ребристими, що забезпечує хорошу термічну стабілізацію вузла. Максимальна швидкість обертання шпинделя становить 2800 об/хв за потужності 45 кВт, а вражаючий крутний момент у 1266 Нм гарантує гнучкість варіантів обробки та можливість точіння у важкому режимі. Діаметр отвору шпинделя в 105 мм дає змогу обробляти пруток діаметром до 90 мм. Шпиндель приводиться в рух безпосереднім приводом через ремінну передачу від потужного електродвигуна (без механічної коробки передач), завдяки чому гарантується постійна швидкість різання. Шпиндель передньої бабки отримує повністю програмовану вісь — стандартну вісь C.
Серворевольверна головка на 12 позицій із радіальним ріжучим диском VDI 50 (або BMT 75) використовується для того, щоб звести до мінімуму витрати часу на зміну інструменту та максимально підвищити жорсткість для досягнення оптимальних режимів точіння. Для швидкої зміни інструменту застосовується серворозворот + енкодер + гідравлічна фіксація. Перетин хвостовика різця — 32 х 32 мм.
Револьверна головка верстата AVIA TURN 63 має 12 позицій для інструментів, 12 з яких можуть бути з механічним приводом (приводні інструменти як опція).
 Стандартна жорстка задня бабка слугує надійною підпорою для важких деталей по всій довжині обточування. Положення задньої бабки встановлюється автоматично за допомогою системи ЧПК, ШВП та електродвигуна. Піноль з гідравлічним приводом великого діаметра (115 мм) розширює спектр технологічних можливостей задньої бабки. Вбудовані в піноль підшипники обертового центру дають змогу посилити жорсткість під час точіння в центрах.
 У токарних верстатах AVIA з похилою станиною використовуються кулькові гвинти (ШВП) класу Precision Ground C3 власного виробництва AVIA з подвійною гайкою із попереднім натягом для досягнення максимальної точності позиціонування та усунення люфтів. ШВП точно вивірені паралельно до лінійних напрямних, що забезпечує тривалий термін служби без необхідності постійного обслуговування.
 Висока точність досягається завдяки використанню повністю цифрової системи ЧПК у поєднанні з прямими механічними приводами (без ременів на осях), приєднаними до ШВП з подвійною гайкою попереднього натягу, та роликовими лінійними напрямними Rexroth Bosch на всіх лінійних осях (із широкою базой для максимальної стабільності).
Робоча зона верстата повністю закрита захисними кабінетними огородженнями. Напрямні та револьверна головка захищені від потрапляння стружки та МОР покриттями з нержавіючої сталі. Стружка спрямовується в легкодоступний резервуар або на стружковий транспортер (опція). Для напрямних і ШВП використовується автоматичначна система масляного змащування, що подає мастило залежно від часу та довжини ходу осей.
Електричні компоненти із сертифікатами CE від провідних світових брендів широко представлені на ринку, що полегшує технічне обслуговування обладнання.
Токарні верстати з ЧПК AVIA відповідають декларації CE та вирізняються високим рівнем безпеки:
- Повністю закрита робоча зона захисного кабінету.
- Автоматичне блокування дверей під час виконання програми.
- При відчинених дверях швидкість обертання шпинделя обмежується до 50 об/хв.
- На панелі керування встановлено аварійний вимикач (E-stop).
- Двошарові оглядові вікна для кращого захисту (триплекс + полікарбонат).
Додаткове опціональне обладнання
Технологічні можливості токарних верстатів AVIA TURN з похилою станиною можна розширити за допомогою широкого асортименту опцій:
- Допоміжні різцетримачі та блок-інструмент.
- Цангові патрони та комплекти цанг.
- Нерухомі та рухомі гідравлічні люнети.
- Вимірювальні датчики (щупи) для контролю інструменту з автоматичним маніпулятором (High-tech tool setter).
- Стружкові транспортери різних типів із баком МОР.

Верстат AVIA TURN 63 оснащений найсучаснішою цифровою системою ЧПК та сервоприводами від компанії FANUC.
 FANUC 0i-TF з MANUAL GUIDE i (стандартне виконання)
Сучасна цифрова система керування ЧПК ідеально узгоджена з цифровими сервоприводами осей та шпинделя. Вона забезпечує високу енергоефективність, компактні габарити двигунів та високі швидкості обміну даними через сучасні шини зв'язку.
- Висока надійність і тривала робота без необхідності технічного обслуговування.
- Діалогове програмування в режимі Manual Guide i та створення програм у форматі DIN/ISO (зручно при використанні CAD/CAM систем).
- Інтерфейси зв'язку Ethernet, RS 232 та роз'єм для карт пам'яті PCMCIA / Compact Flash.
- Підтримка вимірювальних систем і датчиків прив'язки інструменту.
- Кольоровий 15" TFT РК-монітор із клавіатурою та сенсорним керуванням (Touch screen).
- Можливість запуску симулятора системи ЧПК на ПК/ноутбуці для відлагодження програм поза верстатом.


Стандартне виконання AVIA TURN 63:
- Цифрова система ЧПК Fanuc 0i-TF з Manual Guide i та об'ємним графічним моделюванням.
- Цифрові сервоприводи та двигуни осей і шпинделя FANUC.
- Роликові лінійні напрямні кочення Rexroth Bosch по осях X та Z.
- Телескопічне захисне покриття напрямних із нержавіючої сталі.
- Прецизійні ШВП з подвійною гайкою із попереднім натягом.
- Централізована система автоматичного змащення осей, напрямних та ШВП.
- Серворевольверна радіальна головка на 12 позицій VDI 50.
- Шпиндель 2800 об/хв з високим крутним моментом та віссю C.
- Гідравлічний 3-кулачковий патрон Ø400 мм (європейського виробництва).
- Комплект кулачків: 2 комплекти (м'які та загартовані).
- Система подачі МОР тиском 6 бар (бак 400 л, 3 насоси по 1.3 кВт) з подачею через револьвер.
- Система аварійного зупинення при відключенні електроенергії.
- Виносний електронний маховик (дистанційний пульт керування).
- Повністю закрита робоча зона з освітленням.
- Теплообмінник охолодження електрошафи.
- Стандартне пофарбування кабінету RAL 7024/7035.
- Інтерфейси даних RS 232, Ethernet та PCMCIA.
- Документація: посібник користувача, інструкція з програмування, Декларація відповідності CE.
- Концентрат МОР ZET-Chemie (Німеччина) — 20 л.
- Верстат повністю заправлений технологічними рідинами (мастило, гідравліка) та готовий до роботи.
- Комплект вирівнювальних башмаків, обслуговуючий інструмент та болти.
- Підготовка під ЧПК-керований люнет типу SMW (без самого люнета).
- Пусконалагоджувальні роботи (ПНР), монтаж та практичне навчання 2 операторів протягом 7 днів.
Технічні характеристики
Характеристика |
Одиниці вимірювання |
Значення |
Максимальна довжина точіння |
мм |
1400 |
Відстань між центрами |
мм |
1450 |
Максимальний діаметр оброблюваної заготовки над станиною |
мм |
770 |
Максимальний діаметр обробки над поверхнею каретки |
мм |
630 |
Максимальний діаметр оброблюваного прутка |
мм |
90 |
Хід по осі Z |
мм |
1440 |
Хід по осі X |
мм |
-20/405 |
Максимальний діаметр оброблюваної заготовки над супортом |
мм |
550 |
Шпиндель |
|
Виробництва AVIA |
Шпиндель ремінний привід |
|
Зубчасті ремені |
Торець (фланець) шпинделя |
|
А2-8 |
Діаметр отвору в шпинделі |
мм |
105 |
Діаметр самоцентрованого патрону (3-кулачкового) BISON або SMW |
мм |
400 (діаметр отвору в патроні 120) |
Максимальна частота обертання шпинделя |
об/хв |
2800 |
Постійна потужність головного двигуна, S1 |
кВт |
45 |
Найбільший крутний момент шпинделя |
Нм |
1266 |
Силова орієнтація шпинделя |
|
Серво |
Осі X/Z |
|
Привід прямий |
Швидкість швидких настановних переміщень по осях Х |
м/хв |
24 |
Швидкість швидких настановних переміщень по осях Z |
м/хв |
24 |
Точність без оптичних лінійок |
|
|
Точність позиціонування / повторюваності на повний хід по осях Х |
мм |
0,005/0,005 |
Точність позиціонування / повторюваності на повний хід по осях Z |
мм |
0,005/0,002 |
Система керування верстатом |
|
ЧПК Fanuc 0i-TF Plus MGi |
Роликові напрямні посилені |
|
Кочення |
Ширина напрямних |
мм |
50 |
ШВП і прямий привід від двигуна на гвинт |
|
Пластична муфта |
Кут нахилу станини |
° |
45 |
Серво револьвер |
Ти |
VDI 50 |
Кількість інструменту в револьверній головці |
шт |
12 |
Комплект різцетримачів |
Комплект |
Включений |
Перетин державок у револьверній голівці (ШхВ) |
- |
32х32 |
Діаметр борштанги |
м |
40/50/60 |
Точність позиціонування револьвера |
м |
0,002 |
Швидкість позиціонування |
сек |
0,2 |
Фіксація |
|
Серво+гідравліка |
Задня бабка ЧПК |
|
Керована |
Діаметр пінолі в задній бабці |
мм |
110 |
Конус пінолі |
МК |
5 |
Переміщення пінолі |
мм |
100 |
Хід задньої бабки |
мм |
1150 |
Максимальне осьове зусилля робоче |
Н |
15 000 |
Виконання ходу задньої бабки |
|
Електродвигун + ШВП |
Разміри верстата (ДхШхВ) |
мм |
4600х2300х2800 |
Загальна споживана потужність верстата |
кВа |
~49 |
Вага верстата без масла і мастила |
кг |
8 500 |
Офіційний імпортер MACHENTECH
Відділ продажів металообробного обладнання
Київ, Дніпро, Львів
Персональний менеджер напрямку
Менеджер - адміністратор — консультації та підбір обладнання
+38 (050) 419-77-55Оперативно надасть комерційну пропозицію, технічну документацію та відповіді на всі запитання щодо підбору обладнання.
переглянуто
Токарний односупортний оброблювальний центр з ЧПК AVIA AVIAturn 63
Виробник: AVIA (Польща)